-
-
上海志辰實業有限公司
Shanghai Zhi Chen Industrial Co., Ltd.
13816960458

熱門搜索:

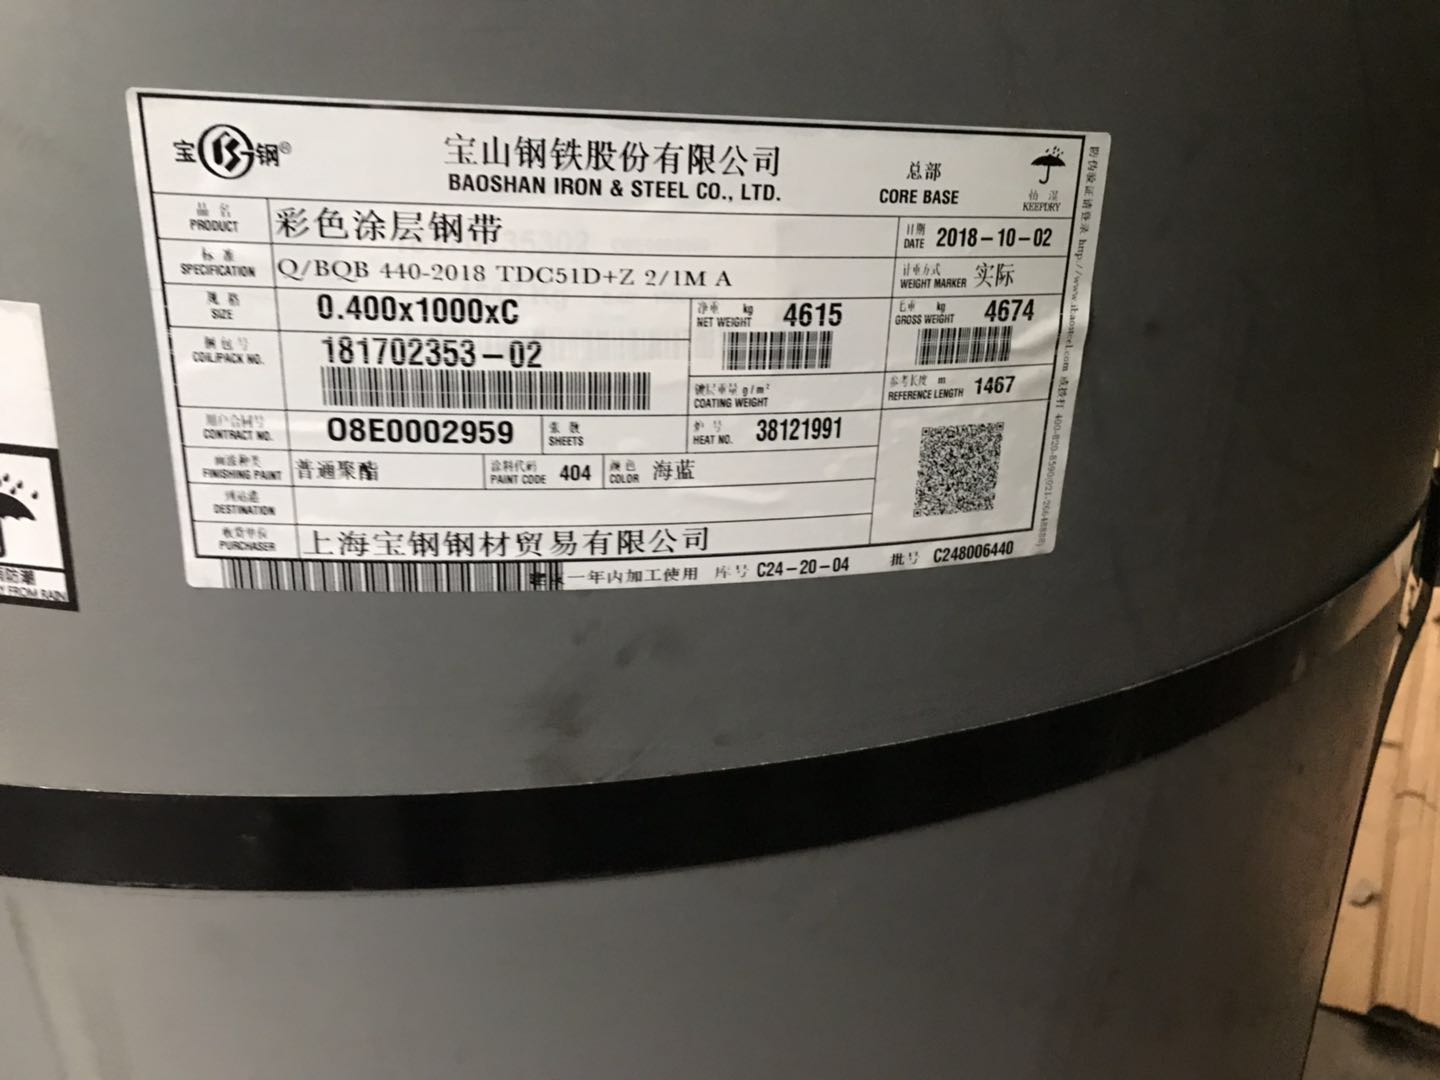
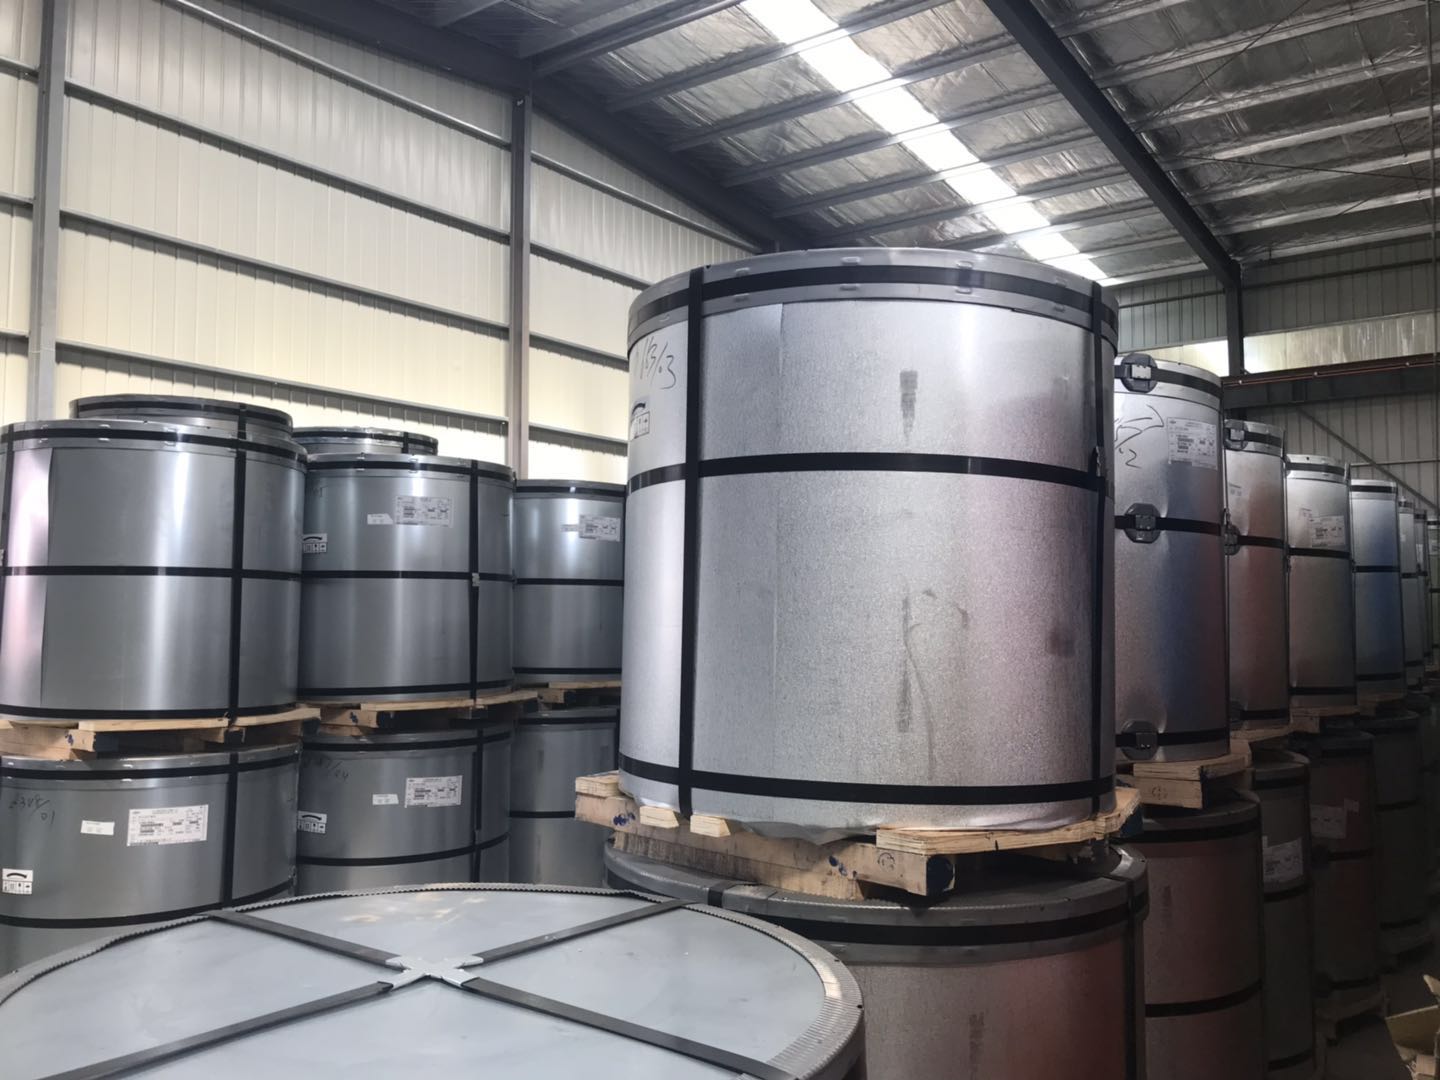
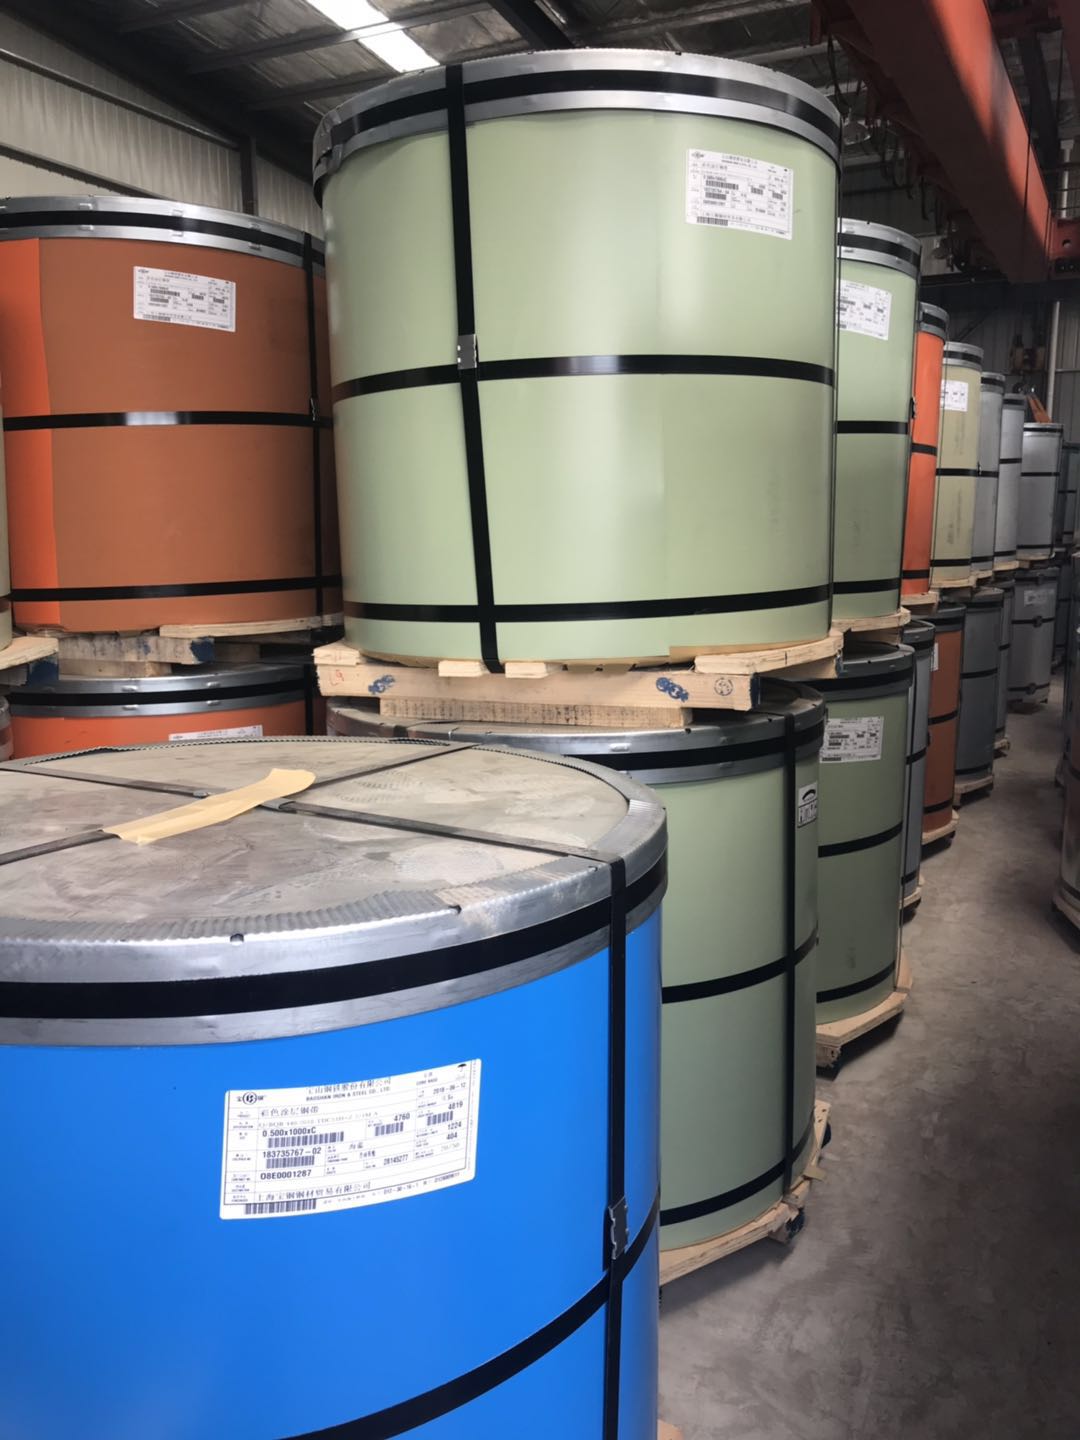
上海志辰實業有限公司為上海大型涂鍍類鋼材銷售公司,公司主營:寶鋼總廠彩鋼卷, 寶鋼黃石彩涂板,寶鋼青山彩鋼板,寶鋼氟碳彩鋼板,寶鋼高耐候彩涂板,鍍鋁鋅彩鋼板,熱鍍鋅彩涂板,PE聚酯彩涂卷。
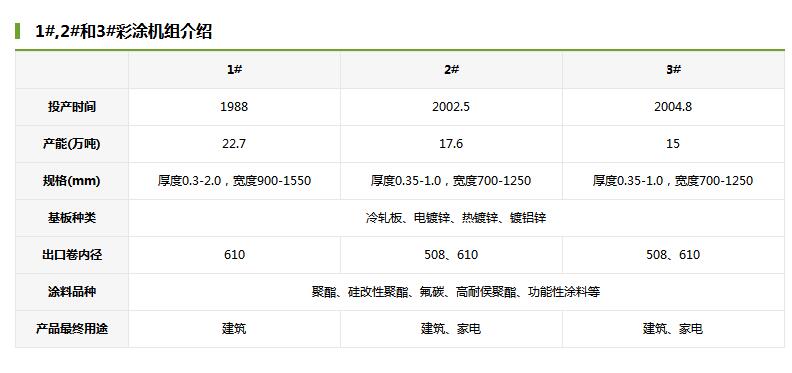
寶鋼是國內早引進彩涂板生產線的大型鋼鐵企業之一,到2013年已經有20多年的彩涂板生產經驗。目前共有三條彩涂機組產品主要包括熱鍍鋅彩涂板、鍍鋁鋅彩涂板,其中涂料種類繁多,包括普通聚酯、硅改性聚酯、高耐候聚酯、氟碳等10多個品種大類,鋼種也較為齊全,有一般成型、沖壓、深沖壓和高強結構等全系列品種。寶鋼是目前中國規模大、品種齊全的彩涂板生產基地。
寶鋼共有兩條鍍鋁鋅(55%Al-Zn)生產機組,年產能45萬噸,產品包括鈍化、耐指紋、涂油等多個后處理方式,鋼種分為一般成型、沖壓、深沖壓和高強結構等全系列品種。
彩涂板和鍍鋁鋅板是非常新型的環保產品,代表了未來綠色環保新材料發展的方向,作為人類的共識,減少碳排放、保護地球是我們當前乃至今后共同面臨的新課題,讓我們一起共同努力吧!
寶鋼彩涂板,建筑的選擇!
產品用途
建筑、鋼窗、集裝箱、船用裝飾、家具、辦公。
鍍層重量
熱鍍鋁鋅基板鍍層厚度:30-90g/m2 (單面)。
熱鍍鋅基板鋅層厚度:50-140g/m2 (單面)。
電鍍鋅基板鋅層厚度:20-60g/m2 (單面)。
涂層結構
2/1:上表面涂二次,下表面涂一次, 烘烤二次,用于制作夾芯板。
2/1M:上下表面各涂二次,烘烤二次,用于制作夾芯板和單板。
2/2:上下表面各涂二次,烘烤二次,用于制作單板。
涂層結構的膜厚范圍:
涂層結構 正面涂層厚度(μm) 背面涂層厚度(μm)
2/1 ≥20 ≥5
2/1M ≥20 ≥8
2/2 ≥20 ≥12
功能性涂層
主要有抗靜電產品、自潔產品、隔熱產品、抗菌產品等。
涂層處理
耐候性涂層
顏系
代碼 色系 經典顏色 可供顏色
0 紅、紫 磚紅 緋紅、馨紅、火焰紅
1 橙、橘 橘黃 亮橙
2 黃、、奶油 米黃、土黃、瑞黃、深米黃
3 綠 闊葉綠、深豆綠 寶綠、秋水綠、淺青綠、淺豆綠
4 藍 海藍、瓷藍、深天藍、寶鋼藍 牛津藍、光藍、天藍、冰藍
5 灰、銀 銀灰色、銀色、白銀灰 淺青灰、蛋殼灰、中灰、寶鋼灰
6 棕、褐 茶色 淺駝、咖啡色、淺褐棕
7 黑 黝黑 中黑、炭黑色
8 白 白灰、帝王白、乳白、雪白、骨白 珠白、奶白、玉白、明珠白、霜白
* 背面顏色 黃綠色(2/1)、鋼白(2/1M)、云白(2/2)
經典顏色:用戶訂貨量多的顏色。可供顏色:除經典顏色外寶鋼可提供的顏色。除以上顏色外寶鋼還可根據用戶需求定制。
基板及適用
鍍鋁鋅基板:耐蝕性優異,主要適用于建筑外板。
熱鍍鋅基板:耐蝕性優良,較適用于建筑外板,也可用于建筑內板和部分家電用鋼。
基板類型 一般用 沖壓用 深沖壓用 結構用
熱鍍鋁鋅 TDC51D+AZ TDC52D+AZ TDC53D+AZ、TDC54D+AZ TS250GD+AZ、TS300GD+AZ、
TS350GD+AZ、TS550GD+AZ
熱鍍鋅 TDC51D+Z TDC52D+Z TDC53D+Z、TDC54D+Z TS280GD+Z、TS350GD+Z、TS550GD+Z
力學性能
在彩涂板屋頂下面和墻面通常采用玻璃纖維氈進行絕緣,如果鋼板和纖維氈接觸,就會吸潮發生膜下腐蝕,特別是靠近固定墊板鋼板端部和屋檐下面彩涂板部分容易發生膜下腐蝕。因此,絕緣氈應安裝在固定墊板上面以保持干燥,避免發生毛細現象產生膜下腐蝕。同樣,如果屋頂和上部墻面的絕緣氈安裝不當,在冷凝和風雨的作用下,引起鋼板背面腐蝕。安裝過程應避免使絕緣氈連續受潮,正確的屋頂板絕緣氈安裝方法應密封好所有的密封膜縫,修復好密封膜上所有的孔洞等缺陷避免滲水,因為屋頂板背面水蒸氣結露和絕緣膜吸潮將引起膜下腐蝕。
緊固件
緊固件:由于采用彩涂板制作的屋頂板和墻面板壽命長,因此,緊固件的壽命應與彩涂板及附件保持一致。相比之下,緊固件占建筑投資的比例較小,選用差的緊固件并不能獲益,因此,緊固件選用重要考慮的是建筑物的長遠性能和美觀。彩涂板緊固件的選擇范圍較廣,還有各種金屬材料制成的自攻和自鉆類型以及無碳聚合物墊圈材料等緊固件以滿足鋼板緊固要求。緊固件材料包括碳鋼、300系列和400系列不銹鋼和鋁。 螺帽的碳鋼緊固件如鑄造鋅鋁合金、尼龍和300系列不銹鋼等。緊固件制造商還可根據屋頂板和墻面板顏色對緊固件涂漆 (注:還有經過電鍍或機械鍍鋅或鎘的碳鋼緊固件,但鍍層太薄(≤0.5mil),建議不要使用在彩涂板上)。用戶應遵從鋼板和緊固件生產廠商的建議應用緊固件產品。在安裝過程中,緊固件應適度擰緊、避免擰緊過度和傾斜。緊固位置不當和螺絲松動將產生漏水,緊固件處漏水使絕緣膜潮濕使鋼板產生膜下腐蝕。過度擰緊使部分板面變形,造成積水,加速腐蝕。 配備具有深度探測探頭和合適RPM速度的緊固工具將有助于防止上述問題,避免使用沖擊型緊固工具。
封劑:一般采用雙圓或三園型密封劑對屋頂板交接部分和邊飾等材料的粘結。密封劑還用于夾芯板和密封。密封劑應全部涂覆在交接部分內,涂覆在鋼板表面上的密封劑將因紫外線(UV)照射而變質。屋頂板生產商將提供密封劑在鋼板交疊處、輔材和夾芯板涂覆的詳細設計。可以使用丁基合成橡膠、聚亞安脂,丙烯酸和硅膠作密封劑。推薦使用中性硅樹脂。 酸性硅樹脂與鋼板反應產生一種帶醋味的腐蝕性副產物。推薦使用聚氨酯橡膠(aliphatic urethanes)。丁基合成橡膠適用于無外部暴露部位,如接頭內。推薦使用固含量大于80%的丙烯酸較好。密封劑生產廠商能針對不同柔性、彈性、抗紫外線及耐候性密封劑產品進行詳細說明。
切邊:剪切的邊部使基板、鍍層和涂層均暴露在環境中,形成電化學反應區開始腐蝕。切邊腐蝕發生的程度與鋼板的厚度,涂料系統、環境和暴露角度即垂直(墻面板)和傾斜(屋頂板)。
滴水檐邊:受雨水和結露留存的影響,滴水檐邊切口腐蝕為嚴重,切口腐蝕初的征兆為切邊下表面出現肉眼可見的微小氣泡,隨時間的推移,氣泡蔓延至整個切邊。對于部分金屬鍍層產品,氣泡以固定的速率擴展直至切邊附近板面產生“紅銹”,彩涂產品氣泡擴展速率隨時間增加而逐漸下降,因此彩涂板耐蝕性能優于普通鍍層產品。
側邊:對彩涂板建議不要進行分條或長的切邊,因為切邊部分完全暴露在環境中,建筑板生產商應定尺訂制輥壓加工所需彩板以避免切邊暴露。全寬的彩涂板的邊部受鍍鋁鋅鍍層和涂層的環繞保護。
屋頂板疊板和墻面板邊:因為無雨水和結露留存,本部分的腐蝕較滴水邊弱,應盡可能使用全長板以減少端部切邊暴露。
定尺切邊:在門窗處也需要切邊,戶外進行切割規定在墻面四周使用清潔的、刺邊的墻面板,采用裝飾板保護切邊,裝飾板的切邊也盡量進行彎折和摺邊處理使切邊處隱藏在視線之外。
設計事項
采用各式各樣的接縫、連接、肋板和緊固設施以及表面處理,基本上可以達到任何所需要的設計效果。設計上,彩涂板無論是質地和樣式上都能與混凝土、木材、玻璃等很多建筑材料匹配和協調使用。彩涂板強度高,重量輕,可以達到使用其他建筑材料無法達到的效果,重量輕意味著負荷低,給瘦長建筑元素的選擇以更多的自由空間。彩涂板色彩多樣,與石料、混凝土、木材和其他建材相結合使用的選擇度大,對于采用金屬材料并涂漆的建筑項目,彩
有色金屬冶煉廠(銅、鋅、鋁、鉛等)是挑戰彩涂鋼板使用年限的。但是合理的選擇材料、設計、以及環保投入等能保證或提高彩涂鋼板的使用壽命。10年進行更換或維護是應該能做到的。
彩鋼板知識詳解(建議收藏)
寶鋼彩涂板使用時可能直接或部分暴露于外部環境即大氣環境中,此時主要考慮大氣環境的腐蝕。
另外,也可能在相對封閉的內部環境即內部氣氛中使用,此時主要考慮內部氣氛的腐蝕。
2 使用環境腐蝕性等級
GB /T 19292.1--2003((金屬和合金的腐蝕大氣腐蝕性分類》(ISO 9223:1992,IDT)根據碳鋼、
鋅、鋁等金屬年腐蝕速率測量值對大氣腐蝕性進行了分類,但是彩涂板還缺乏使用環境(指大氣環
境和內部氣氛)腐蝕性分類的數據,因此本標準僅定性的將大氣環境和內部氣氛腐蝕性分為5個等級即
C1,C2,C3,C4,C5,其腐蝕性依次增強。表D. 1示例性的給出了不同腐蝕性等級對應的典型大氣環境
和內部氣氛
3 大氣環境腐蝕性
3.1 影響寶鋼彩涂板耐大氣腐蝕性的關鍵因素是大氣中腐蝕介質的種類、濃度和涂層表面被潮濕薄膜覆蓋的時間即潮濕時間。腐蝕介質的種類越多、濃度越高,潮濕時間越長,大氣的腐蝕性越高。
3 .2 GB/T 15957-1995《大氣環境腐蝕性分類》根據大氣環境中存在的腐蝕介質(主要是二氧化硫和氯化物)及其濃度將大氣環境分為鄉村大氣、城市大氣、工業大氣和海洋大氣四種類型。但實際大氣
環境是復雜多樣的,可能還存在硫化氫、氟化氫、氮的氧化物、工業粉塵等各種各樣的腐蝕介質,因此GB/T 15957中的大氣環境分類并不完善,也不可能包括所有的大氣環境,對此應有充分的認識。另外,在特定作業環境中,如化工廠、冶煉廠、火力發電廠等場所周圍的大氣環境即微觀環境可能與該地區的大氣環境存在很大差異,此時微觀環境可能比大氣環境更重要,因此應盡可能對微觀環境的腐蝕性做出準確的判斷,并在分析大氣腐蝕性時給予特別關注
3.3 潮濕時間取決于氣候條件,如相對濕度、溫度、光照時間、風力等因素。潮濕薄膜的形成通常與下列因素有關:
a) 大 氣相對濕度;
b) 涂 層表面溫度達到或以下產生冷凝作用;
c) 涂 層表面沉積吸潮性物質;
d) 結 露、降雨、融雪等直接濕潤涂層表面。
采 取 通 風、干燥、清潔等措施可以減少潮濕薄膜的形成,縮短潮濕的時間。
4 內部氣氛腐蝕性
4 .1 與大氣環境腐蝕性相同,影響彩涂板耐內部氣氛腐蝕性的關鍵因素也是內部氣氛中腐蝕介質的種類、濃度和潮濕時間。腐蝕介質的種類越多、濃度越高,潮濕時間越長,內部氣氛的腐蝕性越高。
4 .2 在分析內部氣氛的腐蝕性時,應先研究內部氣氛中包含的腐蝕介質的種類和濃度
4.3 潮濕時間取決于內部氣氛的相對濕度、溫度、通風條件等因素。潮濕薄膜的形成通常與下列因
素有關:
a) 內 部氣氛的相對濕度;
b) 涂 層表面溫度達到或以下產生冷凝作用;
c) 涂 層表面沉積吸潮性物質;
d) 涂 層表面被直接濕潤。
采 取 通 風、干燥、清潔等措施可以減少潮濕薄膜的形成,縮短潮濕的時間。
5 其他腐蝕(老化)因素
5. 1 光照
光 照 (特 別是紫外光)是導致涂層老化的主要原因之一,彩涂板在使用過程中通常會受到光照的影響,因此光照強度和光照時間是分析環境腐蝕性時必須考慮的重要因素。
5.2 溫度
涂 層 長 時間處于溫度過高、過低或溫差過大的環境中會加速涂層老化。
5.3 化學品
彩 涂 板 在使用過程中應盡量避免與酸堿、、洗滌劑、清潔劑等化學品直接接觸,以免腐蝕
涂層。
5.4 沉積物
工 業 粉 塵、懸浮顆粒等物質長時間沉積在涂層表面易導致涂層老化。
5.5 微生物
在 潮 濕 、通風不暢的環境下涂層表面容易長霉菌,降低彩涂板的使用壽命
5.6 機械磨損
彩 涂 板 有時可能與其他材料接觸或一同使用,由于材料性質不同,因此應注意材料之間是否會發生相互影響。
6 實際使用環境中存在多種影響因素并存在且相互影響,此時應找出主要影響因素,并盡可能確定這些因素之間的關系,從而對使用環境做出全面、準確的判斷
1 寶鋼彩涂板卷力學性能
1.1 寶鋼彩涂板的力學性能應符合附錄B的規定,如對力學性能有要求應在訂貨時協商。
1.2 供方如能保證,可以用基板的力學性能代替彩涂板的力學性能。
2 基板類型和鍍層重f
2. 1 寶鋼彩涂板的基板類型如表2,如需其他類型的基板應在訂貨時協商
2.2 寶鋼熱鍍鋅基板、熱鍍鋅鐵合金基板、熱鍍鋁鋅合金基板和熱鍍鋅鋁合金基板應進行光整處理,其中熱鍍鋅基板的表面結構應為光整小鋅花或光整無鋅花,如采用其他表面結構的基板應在訂貨時協商
2. 3 各類型基板在不同腐蝕性環境中推薦使用的公稱鍍層重量如表4,
表 4 單位為 克/平方米
基板類型
鍍鋁鋅,彩涂卷,寶鋼彩鋼板,寶鋼總廠彩涂卷,寶鋼黃石彩鋼板,閩臺燁輝彩鋼卷,澳洲博思格彩涂板,馬鋼彩鋼卷,氟碳彩涂板,高耐候彩鋼板,硅改性彩鋼卷,自清潔彩鋼板,鍍鋁鋅彩涂板,PVDF彩涂板,HDP彩鋼板,SMP彩涂卷,HPC彩鋼板,高耐久性彩鋼板
代理商上海志辰實業有限公司
涂層鋼板的定義及涂層目
在寶鋼企業標準 BQB440—99 中對涂層鋼板(帶)給出了明確的定義:
彩色涂層鋼板、鋼帶是指金屬基材經過彩色輥涂機組后,在表面涂敷上一層或多層有機涂料而成的復合材料。
涂層的目的就是以各種方法在物體表面上涂上涂料,形成干燥保護膜,使其具有耐大氣等腐蝕、耐污染等性能以保護基體,同時賦予色彩、光澤、花紋、平滑、立體感、接觸感好等優點,使物體美觀。
另外,在情況下,還有以電器絕緣、防火、、防蟲、粘合、標識、色彩調節、溫度指示等為目的而生產的。
彩涂工藝流程
常見生產工藝流程如下圖:
核心涂裝工藝
涂裝: 涂層厚度控制是彩涂板生產過程中關鍵參數。涂層厚度控制有兩種控制方法一:一種是采用壓力傳感器,一種采用磁尺控制。
我們采用的是磁尺+壓力傳感器技術,在提料輥、計量輥和涂覆輥之間采用磁尺控制,在涂覆輥和帶鋼之間采用壓力傳感器控制。各輥之間的位置值和涂覆輥與帶鋼之間的壓力值顯示在操作屏上,厚度控制在±1μ以內。
輥涂是在輥(輥筒)上形成一定厚度的濕涂層,隨后將這濕涂層的部分或全部轉移到被涂物上的涂裝方法。它適用于平板或帶材涂層的生產,其特點是:速度快、生產效率高。
兩 輥 逆 向 涂 裝
在二輥涂敷過程中,帶料輥入漆盤中吸附著涂料,直接轉移到涂敷輥上(通過帶料輥與涂敷輥的擠壓,使涂料變平,然后出涂敷輥將涂料涂到帶鋼上。
三 輥 逆 向 涂 裝
在三輥涂敷時,帶料輥從漆盤吸附上涂料后,通過逆向慢速轉動的計量輥的作用、使帶料輥上的涂料整平后,再轉移到涂敷輥上,后涂到逆向轉動的帶鋼上。
這種輥涂方式特別適于涂粘度大涂膜厚的涂料,因為這時可通過計量輥的作用使涂料整平并控制厚度。在涂敷粘度大流平性不好的涂料(如塑料溶膠)時。采用逆涂三輥方式可得到平整的涂層面。
涂層結構
產品質量檢驗設備及質量檢驗內容
鹽霧試驗:彩涂鋼板的鹽霧試驗是通過的鹽霧試驗箱進行,鹽霧試驗箱模擬大氣自然環境,為試件提供鹽霧腐蝕所規定溫度范圍、鹽霧沉降量和試驗周期的加速腐蝕環境,檢查試樣的破壞現象,包括起泡、生銹、附著力下降和由劃痕處腐蝕的蔓延等,并按GB/T 1766-1995標準規定,以0、1、2、3、4、5六個等級評定其破壞程度。
鹽霧箱
涂層厚度檢測:彩涂板涂層厚度是彩涂板成品檢測中的重要指標,它直接影響彩涂板其它各項性能,其準確與否不僅影響彩涂板的質量,而且也影響生產成本。
實驗方法執行標準為GB/T12754-2006彩色涂層鋼板及鋼帶和GB/T13448-2006彩色涂層鋼板及鋼帶的試驗方法。GB/T13448-2006中規定的4種彩涂板涂層厚度的檢測方法為磁性測厚儀法、千分尺法、鉆孔破壞式顯微鏡法和金相顯微鏡法。
DJH涂層厚度檢測儀
人工加速老化儀:是涂膜耐候性能檢測的常用設備,它是通過在實驗室內模擬自然環境進行各種類型氣候的涂膜老化試驗,并給予一定的催化因素,從而克服天然暴曬試驗所需時間長的不足
紫外線是涂膜老化中的一個很重要的因素,大氣中的溫度、濕度和氧氣的含量也對涂膜的老化起著重要的影響。人工加速老化試驗就是利用一定的設備人工老化儀,通過改變光源的種類、強弱,以及各種類型氣候的溫度、濕度、含氧量的變化等因素的控制,測試在人造氣候的環境下,各種涂膜的老化程度及變化狀況,從而判斷相應漆膜的耐老化能力。
QUV老化儀
色差檢測:彩涂板的色差測定原理是通過測定參照樣和試樣的光譜三值,即可定量測定出試樣與參照樣的顏色差異。色差儀通常采用的幾何結構分為定向型和積分球型兩種。
Hunter lab色差儀
物性試驗檢測項目:MEK耐溶劑擦拭試驗、T彎、鉛筆硬度、刮擦、沖擊試
產品外觀檢查內容:形象缺陷、表面缺陷、痕跡缺陷、邊部缺陷、鍍金缺陷、尺寸缺陷、涂裝缺陷、不均勻缺陷、污染性缺陷、涂膜凹凸缺陷、過程缺陷、涂膜表面缺陷、物性缺陷
彩圖板常見缺陷