-
-
上海志辰實業(yè)有限公司
Shanghai Zhi Chen Industrial Co., Ltd.
13816960458

熱門搜索:
鍍鋁鋅鎂鋼板是由日本新日本制鐵株式會社研制的新型高耐腐蝕性鍍膜鋼板,英文名稱“super dyma”,簡稱SD。 SD產(chǎn)品主要使用在土木建筑(多孔板),農(nóng)業(yè)畜產(chǎn)(農(nóng)業(yè)飼養(yǎng)大棚鋼鐵結(jié)構(gòu)),鐵路道路,電力通信(輸配電 高低壓開關(guān)柜 箱式變電站外體),汽車電機(jī),工業(yè)制冷(冷卻塔,大型戶外工業(yè)用空調(diào))等行業(yè),使用領(lǐng)域非常廣泛。
一、鍍鋁鋅鎂鋼板的優(yōu)異特性
平面部位耐腐蝕能力是鍍鋁鋅鋼板的6—8倍
具有的切斷面涂層自愈防腐性能
產(chǎn)品規(guī)格優(yōu)勢:可生產(chǎn)厚度范圍 0.27mm---9mm
可生產(chǎn)寬度范圍 580mm---1524mm
擁有優(yōu)異的耐堿性防腐蝕性能,個別領(lǐng)域可代替不銹鋼
嚴(yán)峻條件下的加工性能穩(wěn)定性,可代替后浸鋅鋼板
可提供生產(chǎn)環(huán)保產(chǎn)品,不含重金屬離子,符合ROHS標(biāo)準(zhǔn)
二、鍍鋁鋅鎂鋼板涂鍍層的成分
以鋅為主,同時加入了下列的合金成分:
鋁 約11%
鎂 約3%
硅 微量
是型的強(qiáng)耐腐蝕性鍍層鋼板。
三、鍍鋁鋅鎂鋼板的防腐能力介紹
鍍層厚度在550g/m2 的后鍍鋅鋼板,由于表面保護(hù)皮膜較粗,水分子及空氣容易滲入,故在一段時間之后仍然會有紅銹產(chǎn)生。而僅有90g/m2的SD,由于其致密保護(hù)皮膜的作用,就可以阻斷水分子及空氣的滲入,避免紅銹的繼續(xù)發(fā)生,從而達(dá)到更高的耐腐水平。
彩鋼板生產(chǎn)工藝流程
彩鋼板的常用鋼種、基板、鍍層
彩鋼板的涂層種類
彩鋼板的儲存、運(yùn)輸
彩鋼板的質(zhì)量判斷
彩鋼板的發(fā)展趨勢
一、彩鋼板生產(chǎn)工藝流程
彩鋼板(又名:彩板、彩色涂層鋼板)是以冷軋鋼板和鍍鋅鋼板為基板,經(jīng)過表面預(yù)處理(脫脂、清洗、化學(xué)轉(zhuǎn)化處理),以連續(xù)的方法涂上涂料(輥涂法),經(jīng)過烘烤和冷卻而制成的產(chǎn)品。
涂層結(jié)構(gòu)有二涂一烘、二涂二烘等,免維護(hù)使用年限根據(jù)環(huán)境大氣不同可為10-30年。
常見的二涂二烘型連續(xù)彩色涂層機(jī)組工藝流程主要生產(chǎn)工序為:開卷機(jī)-------縫合機(jī)------壓輥------漲力機(jī)----開卷活套-----堿洗脫脂------清洗----烘干-------鈍化-------烘干------初涂-------初涂烘干------面漆精涂------面漆烘干------風(fēng)冷降溫------收卷活套-----收卷機(jī)-----(下卷打包入庫)。
彩鋼板知識詳解(建議收藏)
彩鋼板知識詳解(建議收藏)
彩鋼板知識詳解(建議收藏)
雙面二涂二烘彩色涂層鋼板的涂層結(jié)構(gòu),如上圖所示
彩鋼板知識詳解(建議收藏)
上表面二涂二洪,下表面涂一層的彩色涂層鋼板的涂層, 如上圖所示 (此類背面漆一般不宜當(dāng)正面使用)
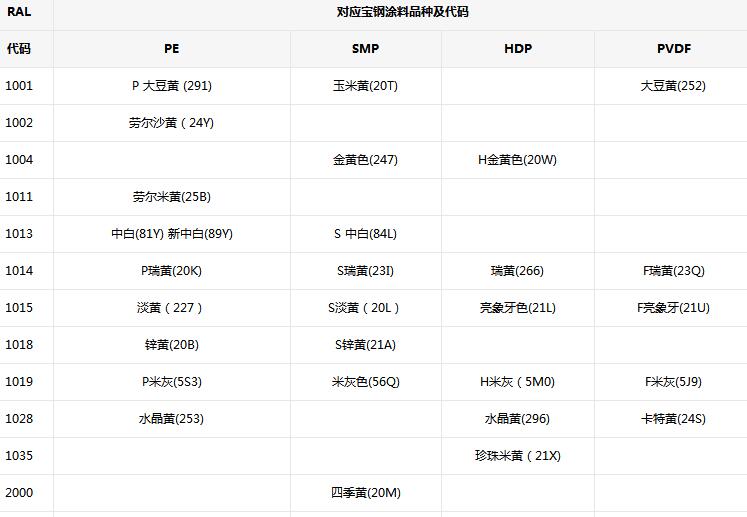
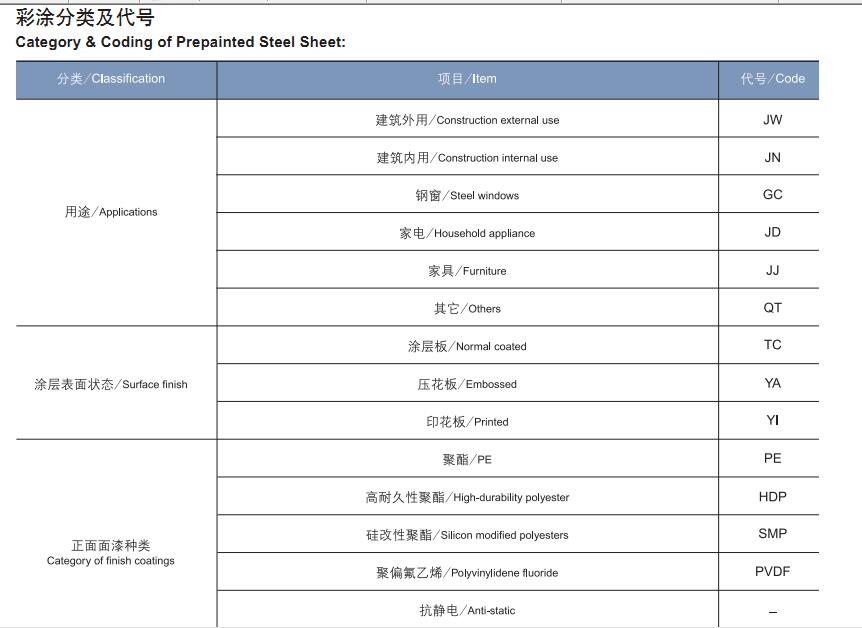
彩色涂層鋼板是以冷軋鋼板,電鍍鋅鋼板、熱鍍鋅鋼板或鍍鋁鋅鋼板為基板經(jīng)過表面脫脂、磷化、鉻酸鹽處理后,涂上有機(jī)涂料經(jīng)烘烤而制成的產(chǎn)品。彩色涂層鋼板的常用涂料是聚酯(BHP XRW涂覆系統(tǒng),寶鋼JZ,韓國PGS,閩臺PE ),其次還有硅性樹酯(PSS),氟樹脂(PVDF)等,涂層結(jié)構(gòu)分二涂一烘和二涂二烘,涂層厚度一般在表面20-25μ,背面8-10μ。彩色涂層鋼板通常引用的標(biāo)準(zhǔn)是美國ASTM A527(鍍鋅)、ASTM AT92 (鍍鋁鋅),日本JIS G3302,歐洲EN/0142,韓國KS D3506,寶鋼Q/BQB420
鍍鋁鋅,彩涂卷,寶鋼彩鋼板,寶鋼總廠彩涂卷,寶鋼黃石彩鋼板,閩臺燁輝彩鋼卷,澳洲博思格彩涂板,馬鋼彩鋼卷,氟碳彩涂板,高耐候彩鋼板,硅改性彩鋼卷,自清潔彩鋼板,鍍鋁鋅彩涂板,PVDF彩涂板,HDP彩鋼板,SMP彩涂卷,HPC彩鋼板,高耐久性彩鋼板
代理商上海志辰實業(yè)有限公司
涂層鋼板的定義及涂層目
在寶鋼企業(yè)標(biāo)準(zhǔn) BQB440—99 中對涂層鋼板(帶)給出了明確的定義:
彩色涂層鋼板、鋼帶是指金屬基材經(jīng)過彩色輥涂機(jī)組后,在表面涂敷上一層或多層有機(jī)涂料而成的復(fù)合材料。
涂層的目的就是以各種方法在物體表面上涂上涂料,形成干燥保護(hù)膜,使其具有耐大氣等腐蝕、耐污染等性能以保護(hù)基體,同時賦予色彩、光澤、花紋、平滑、立體感、接觸感好等優(yōu)點,使物體美觀。
另外,在情況下,還有以電器絕緣、防火、、防蟲、粘合、標(biāo)識、色彩調(diào)節(jié)、溫度指示等為目的而生產(chǎn)的。
彩涂工藝流程
常見生產(chǎn)工藝流程如下圖:
核心涂裝工藝
涂裝: 涂層厚度控制是彩涂板生產(chǎn)過程中關(guān)鍵參數(shù)。涂層厚度控制有兩種控制方法一:一種是采用壓力傳感器,一種采用磁尺控制。
我們采用的是磁尺+壓力傳感器技術(shù),在提料輥、計量輥和涂覆輥之間采用磁尺控制,在涂覆輥和帶鋼之間采用壓力傳感器控制。各輥之間的位置值和涂覆輥與帶鋼之間的壓力值顯示在操作屏上,厚度控制在±1μ以內(nèi)。
輥涂是在輥(輥筒)上形成一定厚度的濕涂層,隨后將這濕涂層的部分或全部轉(zhuǎn)移到被涂物上的涂裝方法。它適用于平板或帶材涂層的生產(chǎn),其特點是:速度快、生產(chǎn)效率高。
兩 輥 逆 向 涂 裝
在二輥涂敷過程中,帶料輥入漆盤中吸附著涂料,直接轉(zhuǎn)移到涂敷輥上(通過帶料輥與涂敷輥的擠壓,使涂料變平,然后出涂敷輥將涂料涂到帶鋼上。
三 輥 逆 向 涂 裝
在三輥涂敷時,帶料輥從漆盤吸附上涂料后,通過逆向慢速轉(zhuǎn)動的計量輥的作用、使帶料輥上的涂料整平后,再轉(zhuǎn)移到涂敷輥上,后涂到逆向轉(zhuǎn)動的帶鋼上。
這種輥涂方式特別適于涂粘度大涂膜厚的涂料,因為這時可通過計量輥的作用使涂料整平并控制厚度。在涂敷粘度大流平性不好的涂料(如塑料溶膠)時。采用逆涂三輥方式可得到平整的涂層面。
涂層結(jié)構(gòu)
產(chǎn)品質(zhì)量檢驗設(shè)備及質(zhì)量檢驗內(nèi)容
鹽霧試驗:彩涂鋼板的鹽霧試驗是通過的鹽霧試驗箱進(jìn)行,鹽霧試驗箱模擬大氣自然環(huán)境,為試件提供鹽霧腐蝕所規(guī)定溫度范圍、鹽霧沉降量和試驗周期的加速腐蝕環(huán)境,檢查試樣的破壞現(xiàn)象,包括起泡、生銹、附著力下降和由劃痕處腐蝕的蔓延等,并按GB/T 1766-1995標(biāo)準(zhǔn)規(guī)定,以0、1、2、3、4、5六個等級評定其破壞程度。
鹽霧箱
涂層厚度檢測:彩涂板涂層厚度是彩涂板成品檢測中的重要指標(biāo),它直接影響彩涂板其它各項性能,其準(zhǔn)確與否不僅影響彩涂板的質(zhì)量,而且也影響生產(chǎn)成本。
實驗方法執(zhí)行標(biāo)準(zhǔn)為GB/T12754-2006彩色涂層鋼板及鋼帶和GB/T13448-2006彩色涂層鋼板及鋼帶的試驗方法。GB/T13448-2006中規(guī)定的4種彩涂板涂層厚度的檢測方法為磁性測厚儀法、千分尺法、鉆孔破壞式顯微鏡法和金相顯微鏡法。
DJH涂層厚度檢測儀
人工加速老化儀:是涂膜耐候性能檢測的常用設(shè)備,它是通過在實驗室內(nèi)模擬自然環(huán)境進(jìn)行各種類型氣候的涂膜老化試驗,并給予一定的催化因素,從而克服天然暴曬試驗所需時間長的不足
紫外線是涂膜老化中的一個很重要的因素,大氣中的溫度、濕度和氧氣的含量也對涂膜的老化起著重要的影響。人工加速老化試驗就是利用一定的設(shè)備人工老化儀,通過改變光源的種類、強(qiáng)弱,以及各種類型氣候的溫度、濕度、含氧量的變化等因素的控制,測試在人造氣候的環(huán)境下,各種涂膜的老化程度及變化狀況,從而判斷相應(yīng)漆膜的耐老化能力。
QUV老化儀
色差檢測:彩涂板的色差測定原理是通過測定參照樣和試樣的光譜三值,即可定量測定出試樣與參照樣的顏色差異。色差儀通常采用的幾何結(jié)構(gòu)分為定向型和積分球型兩種。
Hunter lab色差儀
物性試驗檢測項目:MEK耐溶劑擦拭試驗、T彎、鉛筆硬度、刮擦、沖擊試
產(chǎn)品外觀檢查內(nèi)容:形象缺陷、表面缺陷、痕跡缺陷、邊部缺陷、鍍金缺陷、尺寸缺陷、涂裝缺陷、不均勻缺陷、污染性缺陷、涂膜凹凸缺陷、過程缺陷、涂膜表面缺陷、物性缺陷
彩圖板常見缺陷
寶鋼彩涂鋼板的選擇主要是對鋼種、厚度、鍍層及涂層的選擇。、工程及加工方考慮的是建筑物的安全性能(耐沖擊、抗震、防火、抗風(fēng)壓、抗雪)、居住性能(防水、隔音、隔熱)、耐久性能(耐污染、耐久、外觀保持性)、經(jīng)濟(jì)性(成本低、易加工、易維護(hù)、易更換)等。對彩涂鋼板供應(yīng)廠商來說,這些性能是需要鋼廠提供保證并轉(zhuǎn)化成彩涂鋼板性能的。轉(zhuǎn)化成彩涂鋼板的性能要求主要有材料的力學(xué)性能(抗拉強(qiáng)度、屈服強(qiáng)度、延伸率)、鍍層性能(鍍層種類、鍍層厚度和鍍層附著力)和涂層性能(涂料品種、顏色、光澤、耐久性能、加工性等)。其中抗風(fēng)、抗沖擊、抗雪、抗震等都和材料的力學(xué)性能有關(guān),當(dāng)然也和彩色壓型鋼板的波形、鋼板的厚度、跨度、檁距有關(guān),如果選擇合適的彩涂鋼板再配合適當(dāng)?shù)膲盒弯摪逶O(shè)計,既能滿足建筑物的安全系數(shù)又能降低工程造價。而材料的耐久性、加工性能及外觀保持性則大部分由涂層和鍍層的耐久性決定。
下面就寶鋼多年的使用和研究經(jīng)驗對彩涂鋼板的選擇作一個簡要的推薦和介紹:
■環(huán)境對彩涂鋼板應(yīng)用的影響
自然環(huán)境的影響(不同地區(qū))
寶鋼彩涂板—制造過程更綠色
預(yù)處理:內(nèi)部供料,所供基板不涂油,減少了脫脂液和防銹油的消耗以及相關(guān)廢水處理的壓力。工廠化統(tǒng)一處理鈍化廢水,提高了處理效率及可能的泄漏風(fēng)險。輥涂預(yù)處理(D|P)的使用,徹底杜絕了廢水。涂料及涂層:密封涂層室負(fù)壓,減少溶劑外泄,防火地坪,溶劑收集并焚燒。采用環(huán)保涂料、水性涂料、不采用、作為稀釋劑。烘烤固化:所揮發(fā)的溶劑全回收,回收的溶劑全部進(jìn)行高溫焚燒,焚燒產(chǎn)生的熱量用于補(bǔ)充熱風(fēng)加熱。其他:開卷及轡取部位產(chǎn)生的切頭切尾、捆帶等金屬材料全部作為廢鋼回爐煉鋼。
■全流程的生產(chǎn)質(zhì)量控制管理
全流程(煉鋼——彩涂)的制造過程對終產(chǎn)品的性能至關(guān)重要。比如力學(xué)性能控制,由于對基板化學(xué)成分不受控,因此,彩涂生產(chǎn)廠熱鍍鋅機(jī)組的退火溫度控制就沒有針對性,導(dǎo)致力學(xué)性能隨基板不同而不穩(wěn)定,比如由于沒有上下工序的配合,鋼板的板型控制就失去方向;比如由于基板的缺乏,生產(chǎn)節(jié)奏拉長,導(dǎo)致鋼板表面的活性下降,影吶鍍層和基板、鍍層和涂層表面結(jié)合力不佳。無論是鍍鋅還是彩涂,它的基板都不能放置太久。寶鋼從70年代末開工建設(shè)起,從日本引進(jìn)了一貫質(zhì)量管理方法,它的基本思路就是輸入用戶需求,將寶鋼生產(chǎn)工藝、人員、設(shè)備、原料、研發(fā)、營銷等進(jìn)行規(guī)范設(shè)計,從原料到成品的全過程進(jìn)行管控,以質(zhì)量為中心兼顧效率、成本、交貨期的質(zhì)量管理方法,并借助PDCA方法持續(xù)改進(jìn)質(zhì)量以滿足用戶日益提高的品質(zhì)要求。
完備的檢測裝備,的檢測手段